
Annonce – sponsoreret indhold.
Laserskæring vs plasmaskæring er et spørgsmål, som produktionsledere, konstruktører og indkøbere i metalindustrien jævnligt står over for. Valget mellem de to skæremetoder påvirker direkte tolerancer, overfladekvalitet, materialespild og gennemløbstid — og dermed både økonomi og leveringsevne. Denne artikel giver dig et teknisk funderet overblik over, hvordan fiberlaser og plasmaskæring adskiller sig, hvornår hver metode er optimal, og hvordan automatiseringsgraden spiller ind i moderne produktionsanlæg. Målet er at give dig et konkret beslutningsgrundlag, uanset om du skal vælge leverandør eller investere i eget udstyr.
- Fiberlaserskæring giver højere præcision og finere snit ved tynde til mellemtykke plader, mens plasmaskæring er hurtigere og mere økonomisk ved tykkere materiale
- Varmepåvirket zone (HAZ) er markant mindre ved laser, hvilket reducerer efterbearbejdning og forvrængning
- Automatiseringsgraden er typisk højere i laseranlæg, hvilket gør dem velegnede til serieproduktion og just-in-time levering
- Materialevalg og godstykkelse afgør ofte, hvilken metode der giver lavest totalomkostning pr. emne
Teknisk forskel mellem laser- og plasmaskæring
For at vælge den rigtige skæremetode er det nødvendigt at forstå de grundlæggende fysiske principper bag hver teknologi. Selvom begge metoder bruger varme til at adskille metal, er energikilderne og skæreprocesserne fundamentalt forskellige.
Sådan fungerer fiberlaserskæring
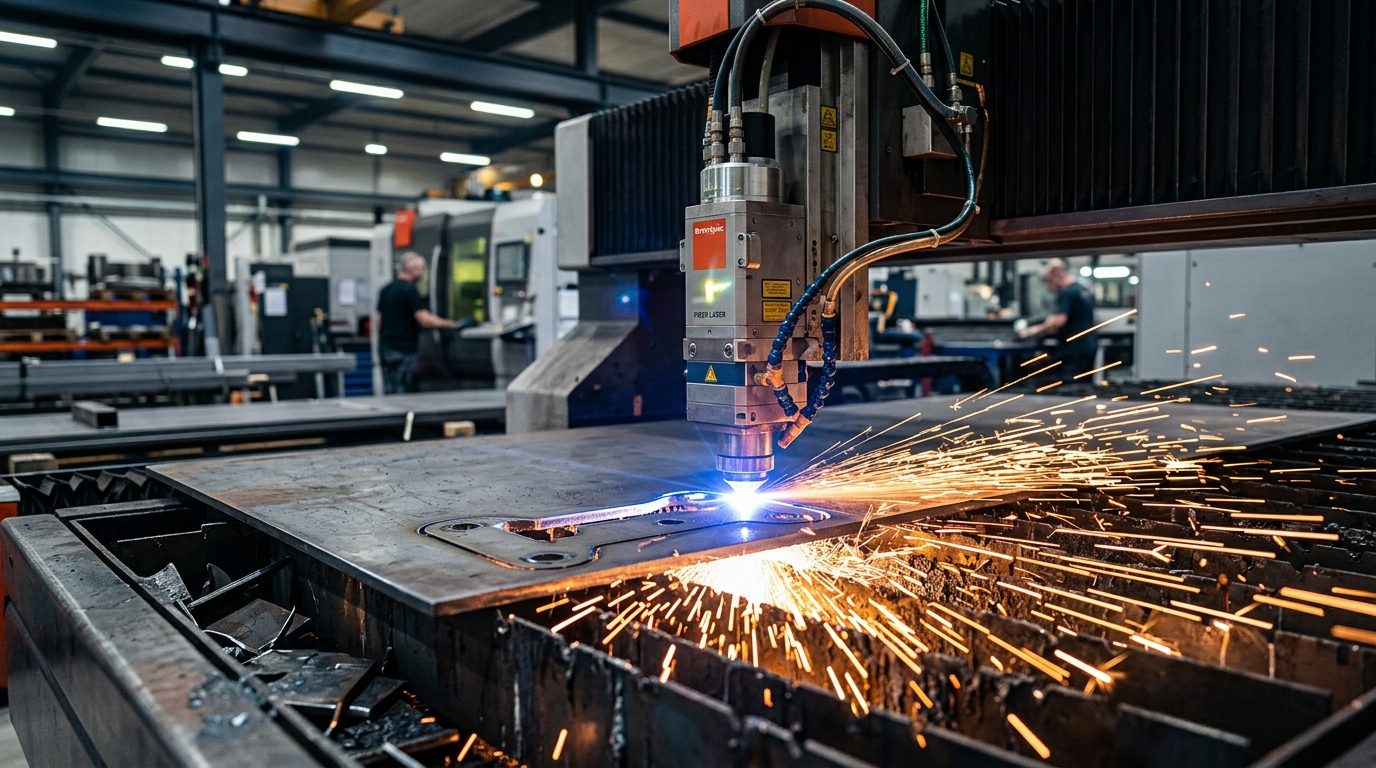
Fiberlaserskæring anvender en fokuseret lysstråle genereret af optiske fibre doteret med sjældne jordarter som ytterbium. Strålen koncentreres til en pletdiameter på typisk 0,1-0,3 mm, hvilket skaber en ekstremt høj energitæthed. Metallet smelter eller fordamper øjeblikkeligt, og en hjælpegas — ofte nitrogen eller ilt — blæser det smeltede materiale væk fra snittet.
Fiberlaserteknologien har i høj grad erstattet ældre CO2-lasere i metalindustrien på grund af højere elektro-optisk effektivitet, lavere vedligeholdelsesomkostninger og evnen til at skære reflekterende metaller som aluminium, messing og kobber. Virksomheder som Global Montage tilbyder laserskæring med moderne Bodor-udstyr, der kan håndtere plader op til 3000×1500 mm og godstykkelser op til 20 mm stål — en kapacitet der dækker størstedelen af industrielle behov.
Sådan fungerer plasmaskæring
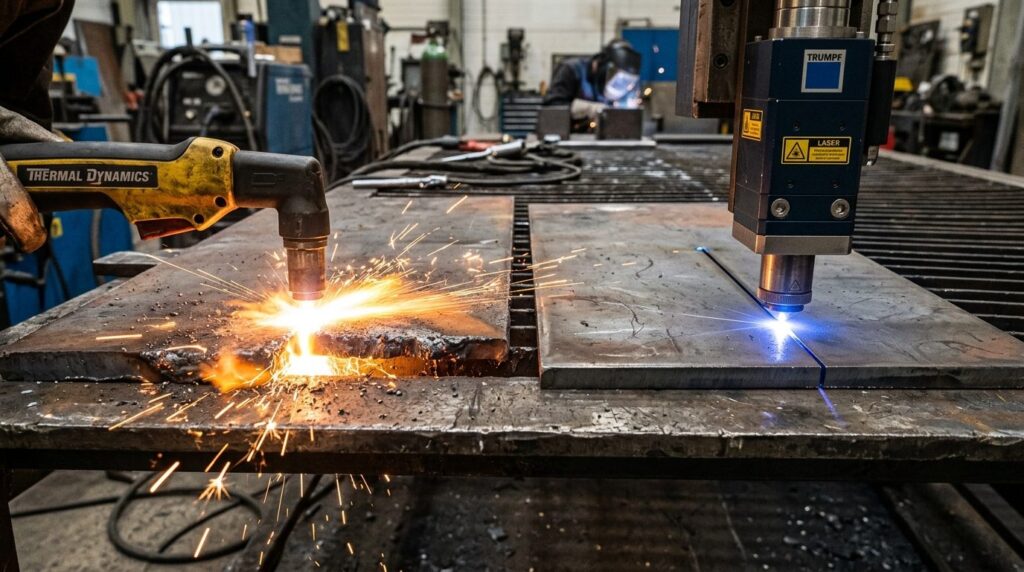
Plasmaskæring bruger en elektrisk lysbue til at ionisere en gas (typisk luft, nitrogen eller argon-blandinger), hvilket skaber plasma med temperaturer op til 20.000-30.000 °C. Denne superophedede gasstrøm smelter metallet og blæser det smeltede materiale væk fra snittet. Processen kræver elektrisk ledende materialer, hvilket udelukker skæring i plast, træ og de fleste keramiske materialer.
Moderne high-definition plasmaanlæg har forbedret snitkvaliteten betydeligt sammenlignet med tidligere generationer, men kan stadig ikke matche laserskæringens finesse ved tynde materialer.
Materialetykkelser og optimal anvendelse
Godstykkelsen er ofte den afgørende faktor, når produktionsvirksomheder skal vælge mellem laser og plasma. Hver teknologi har sit optimale arbejdsområde, hvor den leverer den bedste kombination af hastighed, kvalitet og økonomi.
Tynde og mellemtykke plader (0,5-8 mm)
I dette segment er fiberlaseren overlegen. Skærehastigheden er høj, snitbredden minimal (typisk 0,2-0,5 mm), og den varmepåvirkede zone er så lille, at emner ofte kan bruges direkte uden afgratning eller planretning. Det gør laser særligt velegnet til:
- Præcisionsdele med snævre tolerancer (±0,1 mm er realistisk)
- Komplekse konturer med skarpe hjørner og små radier
- Rustfrit stål og aluminium hvor overfladefinish er kritisk
- Prototyper og små serier hvor hurtig omstilling er afgørende
Tykke plader (12-50 mm og derover)
Ved tykkere materiale begynder plasmaskæring at vise sine styrker. Skærehastigheden falder dramatisk for laser ved godstykkelser over 15-20 mm, mens plasma opretholder en rimelig hastighed selv ved 50 mm stål. Samtidig stiger energiforbruget pr. meter snit markant for laser ved tykke plader.
Plasma er derfor ofte det foretrukne valg til:
- Strukturstål til byggeri og tung industri
- Skibsbygning og offshore-konstruktioner
- Landbrugs- og entreprenørmaskiner med grove pladedimensioner
Overgangsområdet (8-15 mm)
I dette mellemområde afhænger det optimale valg af flere faktorer: tolerancekrav, overfladekrav, seriestørrelse og om emnet skal efterbearbejdes. En tommelfingerregel er, at laser foretrækkes når præcision og finish vægter højt, mens plasma vælges når hastighed og pris er vigtigere end perfekte kanter.
Sammenligning af kvalitet, præcision og spild
| Parameter | Fiberlaserskæring | Plasmaskæring |
|---|---|---|
| Typisk tolerance | ±0,1-0,2 mm | ±0,5-1,5 mm |
| Snitbredde (kerf) | 0,2-0,5 mm | 2-5 mm |
| Varmepåvirket zone (HAZ) | Minimal (0,1-0,3 mm) | Større (1-3 mm) |
| Kantvinkel | Næsten lodret | Ofte let skrå (2-5°) |
| Overflade ved snit | Glat, minimal grathøjde | Grovere, kræver ofte afgratning |
| Materialespild | Lavt (smalle snit, tæt nesting) | Højere (bredere kerf) |
| Egnet til reflekterende metaller | Ja (fiberlaser) | Ja, men kræver ledende materiale |
| Optimal godstykkelse | 0,5-20 mm | 6-50+ mm |
Den smalle snitbredde ved laserskæring har en direkte konsekvens for materialeforbrug. Ved tæt nesting — hvor emner placeres så tæt som muligt på pladen — kan den reducerede kerf betyde flere emner pr. plade. For virksomheder med høje materialeforbrug udgør denne besparelse en væsentlig faktor i totaløkonomien.
Automatisering og integration i moderne produktion
For læsere med interesse i maskiner og automatisering er det relevant at se på, hvordan de to skæreteknologier passer ind i moderne, automatiserede produktionsmiljøer.
Laserskæring og Industry 4.0
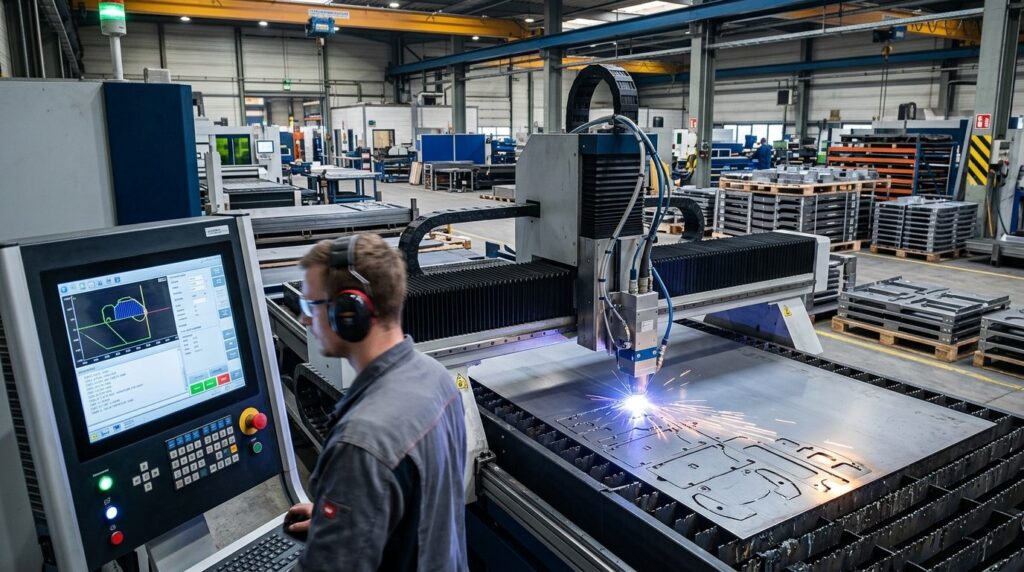
Fiberlasermaskiner er typisk designet med høj automatiseringsgrad fra fabrikken. Automatisk pladeindlægning og -udtagning, sorteringssystemer til færdige emner og integration med ERP-systemer er standardfunktioner på mange anlæg. Den præcise og reproducerbare proces gør det muligt at køre ubemandet produktion i skiftehold — noget som virksomheder med korte leveringstider udnytter til at skære 24/7.
Den digitale værktøjskæde fra CAD-tegning til færdigt snit er typisk sømløs. Moderne nesting-software optimerer automatisk pladeudnyttelsen, og maskinernes kontrolsystemer logger data om forbrug, hastighed og eventuelle fejl, hvilket understøtter løbende procesoptimering.
Plasmaskæring og automatisering
Plasmaanlæg kan også automatiseres, men processen stiller andre krav. Den bredere snit og større varmepåvirkning betyder, at efterbearbejdning oftere er nødvendig, hvilket kan bryde den automatiserede flow. Til gengæld findes der kombinationsanlæg, hvor plasma suppleres med autogen skæring (til meget tykke plader) eller boring/fræsning på samme maskine.
For produktioner med hovedsageligt tykke plader og mindre stramme tolerancer kan et automatiseret plasmaanlæg være en effektiv løsning. Men hvor fleksibilitet og hurtig omstilling mellem forskellige materialetykkelser prioriteres, har laser typisk en fordel.
Hvornår vælger du laser — og hvornår plasma?
Beslutningen bør baseres på en samlet vurdering af dine specifikke produktionsbehov. Her er en vejledning baseret på typiske scenarier:
Vælg laserskæring når:
- Tolerancekrav er under ±0,5 mm — laser er simpelthen mere præcis
- Overfladefinish er vigtig — færre efterbearbejdningstrin sparer tid og penge
- Materialet er tyndt til mellemtykt — hastighed og kvalitet er optimal i dette segment
- Du arbejder med rustfrit stål, aluminium eller andre reflekterende metaller
- Seriestørrelser varierer — hurtig omstilling mellem ordrer
- Materialespild skal minimeres — den smalle kerf tillader tættere nesting
Vælg plasmaskæring når:
- Godstykkelsen overstiger 20 mm konsekvent
- Tolerancekrav er over ±1 mm — plasma er tilstrækkelig præcis og billigere
- Budgettet for udstyr er begrænset — plasmaanlæg har lavere investeringsomkostning
- Emnerne alligevel skal efterbearbejdes — fx ved svejseforberedelse med fas
Praktiske forhold ved valg af leverandør
Når du vælger en ekstern leverandør til skæreopgaver, bør du undersøge flere forhold ud over selve skæreteknologien:
- Maskinpark og kapacitet: Kan leverandøren håndtere dine pladestørrelser og godstykkelser? Har de backup-kapacitet ved spidsbelastning?
- Leveringstid: Hvor hurtigt kan de levere fra ordre til færdige emner? Virksomheder med korte interne arbejdsgange kan ofte reagere hurtigere
- Certificeringer: Ved konstruktioner under EN 1090 eller svejsninger under EN 3834 er det vigtigt, at leverandøren har de nødvendige certificeringer
- Supplerende ydelser: Kan samme leverandør tilbyde bukning, svejsning, overfladebehandling eller montage? Det reducerer koordinering og transport
For virksomheder med fokus på cybersikkerhed i produktionen er det også relevant at vurdere, hvordan leverandører håndterer digitale filer og følsomme tegninger.
Ofte stillede spørgsmål
Kan samme maskine skære både med laser og plasma?
Nej, det er to fundamentalt forskellige teknologier med hver sin maskinplatform. Nogle producenter tilbyder kombinationsmaskiner med plasma og autogen skæring på samme bro, men laser kræver sit eget dedikerede anlæg med optik, afskærmning og særlige sikkerhedsforanstaltninger.
Hvad er driftsomkostningerne ved laser sammenlignet med plasma?
Laserskæring har typisk højere investeringsomkostninger, men lavere forbrugsomkostninger pr. skæremeter ved tynde plader på grund af højere hastighed og mindre efterbearbejdning. Ved tykke plader vender billedet, da laserens hastighed falder og gasforbruget stiger markant. Den samlede økonomi afhænger af dit typiske materialemix og produktionsvolumen.
Hvordan påvirker materialetypen valget mellem laser og plasma?
Fiberlaser håndterer de fleste metaller inklusiv reflekterende materialer som aluminium, messing og kobber. Plasma kræver elektrisk ledende materialer og er primært brugt til stål, rustfrit stål og aluminium. Ved speciallegeringer eller materialer med særlige overfladekrav er laser ofte det sikreste valg for at undgå kontaminering eller misfarvning.