
Annonce – sponsoreret indhold.
Automatiseret rørsvejsning er blevet et centralt tema for produktionsvirksomheder, der ønsker ensartet kvalitet, kortere procestider og dokumenterbar svejsning. Mange virksomheder oplever, at manuel svejsning skaber flaskehalse – både fordi kvaliteten varierer med den enkelte svejsers dagsform, og fordi dokumentationskravene i regulerede brancher er svære at opfylde uden automatiseret dataopsamling. Denne guide giver dig en praktisk forståelse af, hvad automatiseret rørsvejsning indebærer, hvilke krav det stiller til forberedelse og udstyr, og hvordan du vurderer, om det er relevant for din produktion.
- Automatiseret svejsning eliminerer variation i sømkvalitet og reducerer afhængigheden af individuelle svejseres erfaring
- Orbitale svejsemaskiner roterer svejsehovedet præcist rundt om røret og sikrer ensartede svejsninger hver gang
- Dokumentation sker automatisk og opfylder typisk krav i procesindustri, fødevare- og medicinalproduktion
- Implementering kræver fokus på materialeklarhed, rørforberedelse og operatøruddannelse
Udfordringer ved manuel rørsvejsning i produktionsmiljøer
Manuel rørsvejsning er stadig udbredt i mange produktioner, men metoden har en række iboende begrænsninger, der bliver tydeligere i takt med stigende kvalitetskrav og produktionshastigheder.
Variation i sømkvalitet er den mest åbenlyse udfordring. Selv erfarne svejsere producerer svejsninger med små forskelle fra gang til gang. Faktorer som håndstabilitet, synsvinkel, træthed og koncentration påvirker resultatet. Ved rørsvejsning, hvor svejsehovedet skal føres hele vejen rundt om røret, opstår der ofte kvalitetsforskelle mellem klokken 12 og klokken 6 – simpelthen fordi svejsepositionen ændrer sig.
Tidsforbrug og flaskehalse opstår, når dygtige svejsere skal udføre repetitive opgaver manuelt. En erfaren TIG-svejser kan typisk bruge adskillige minutter på en enkelt rørsamling, og i produktioner med mange svejsninger bliver dette hurtigt en begrænsende faktor for den samlede kapacitet.
Afhængighed af nøglepersoner skaber sårbarhed. Hvis en virksomhed har én eller to svejsere med særlige kompetencer inden for rørsvejsning, bliver sygdom, ferie eller jobskifte et reelt produktionsproblem.
Dokumentationskrav i regulerede brancher kræver ofte sporbarhed på hver enkelt svejsning. Manuel dokumentation er tidskrævende, fejlbehæftet og svær at standardisere på tværs af operatører.
Sådan fungerer automatiseret rørsvejsning med orbitalt udstyr
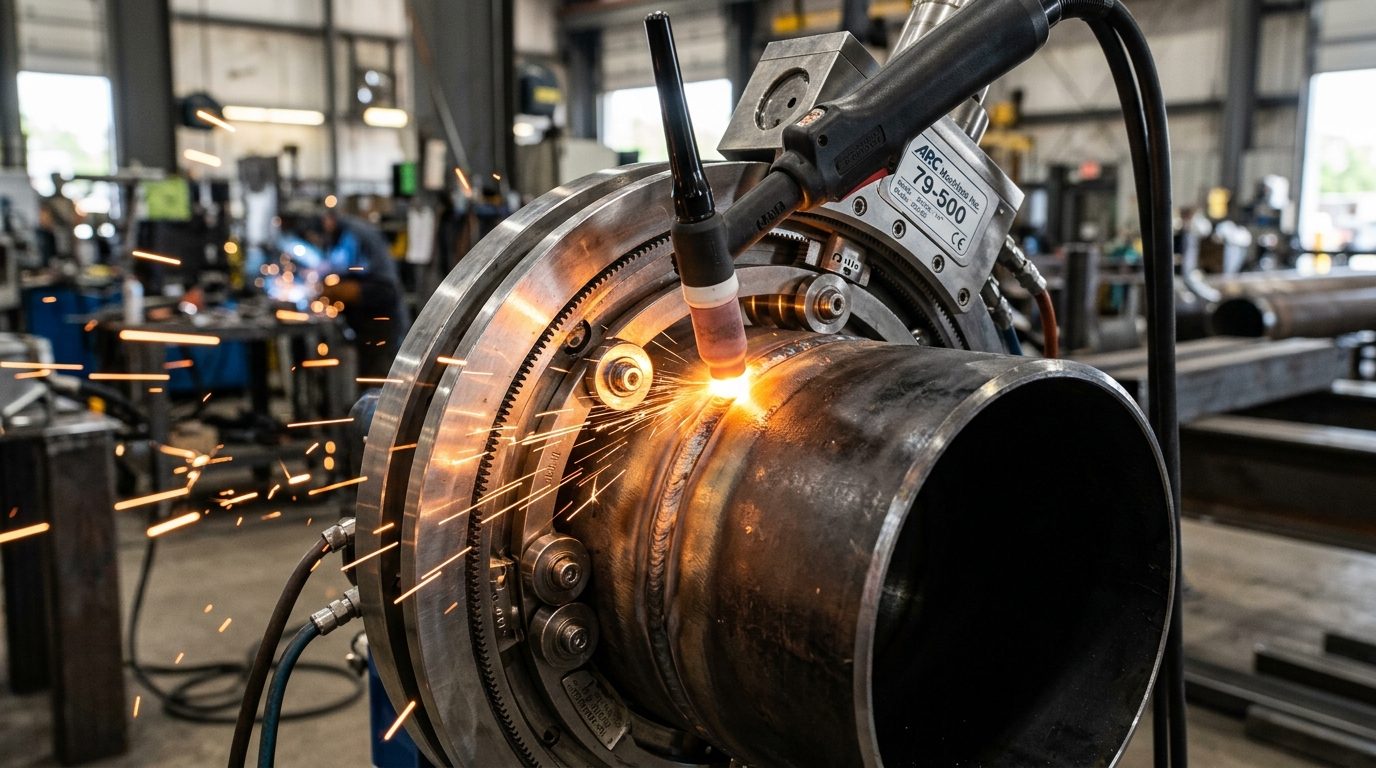
Ved automatiseret rørsvejsning overtager en maskine styringen af svejseprocessen. Det mest udbredte princip er orbital svejsning, hvor et svejsehoved roterer rundt om røret i en kontrolleret bane. Operatøren forbereder rørenderne, monterer udstyret og starter processen – men selve svejsningen udføres af maskinen efter forudprogrammerede parametre.
Teknikken bygger typisk på TIG-svejsning (også kaldet GTAW), hvor en wolframelektrode skaber lysbuen, mens svejsningen foregår i en beskyttende gasatmosfære. Orbitale svejsemaskiner gør det muligt at svejse med samme hastighed, strømstyrke og pendulbevægelse hele vejen rundt om røret, hvilket eliminerer de variationer, der opstår ved manuel håndtering.
Udstyret består typisk af:
- Svejsehoved: Monteres på røret og indeholder elektrode, gasføring og eventuelt trådtilførsel
- Styreenhed: Programmeres med svejseparametre og overvåger processen
- Strømkilde: Leverer præcis strøm tilpasset materialetykkelse og rørdiameter
- Kølesystem: Holder svejsehoved og elektrode på optimal temperatur
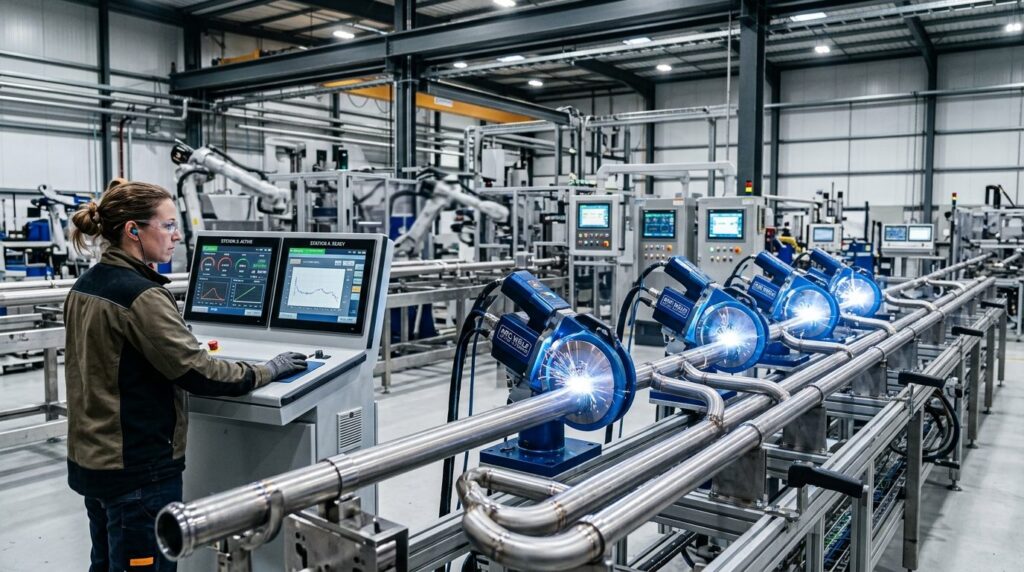
Moderne styreenheder gemmer automatisk data for hver svejsning – herunder strømforløb, spænding, hastighed og gasflow. Disse data kan eksporteres til kvalitetssystemer og bruges som dokumentation ved audits.
Krav til materialer og forberedelse ved automatiseret svejsning
Automatiseret svejsning stiller højere krav til forberedelsen end manuel svejsning. Maskinen kompenserer ikke for dårligt forberedte rørrender, ujævne spalter eller forurening – den følger blot sine programmerede parametre.
Rørforberedelse
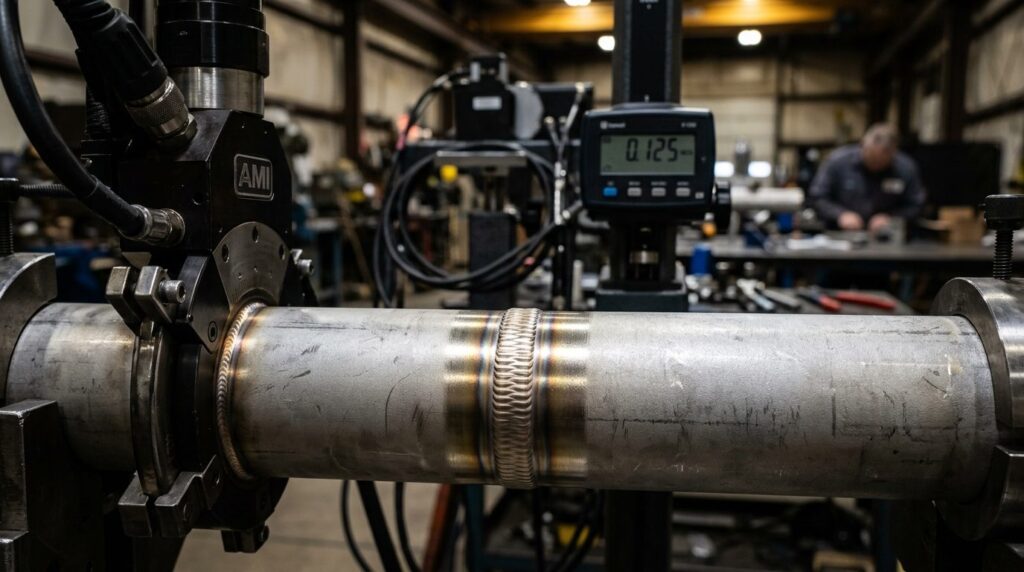
Rørenderne skal skæres vinkelret og have en ensartet kant. Ved tykkere rør kræves ofte en specifik fugeform (V-fuge eller J-fuge), som skal maskinbearbejdes. Tolerancerne på spalteafstand mellem rørenderne er typisk strammere end ved manuel svejsning – ofte få tiendedele millimeter.
Renhed
Olie, fedt, oxider og andre forureninger påvirker svejsekvaliteten markant. Rørene skal rengøres grundigt, og i visse brancher bruges dedikerede affedtningsprocesser eller kemisk rensning. Ved rustfrit stål er det særligt vigtigt at undgå kontaminering med kulstofstål.
Materialecertifikater
I regulerede produktioner skal materialecertifikater følge med hvert parti rør. Svejseparametrene programmeres ofte ud fra specifikke legeringer og materialetykkelser, så korrekt materialedokumentation er afgørende for at vælge de rigtige indstillinger.
Fit-up og fiksering
Rørene skal holdes præcist på plads under svejsningen. Specialiserede fixturer og klemmer sikrer, at spalteafstand og centrering er korrekt. Ved rør med tynde vægge er det særligt vigtigt at undgå deformation under opspænding.
Dokumentation og kvalitetssikring i praksis
En af de væsentligste fordele ved automatiseret rørsvejsning er den integrerede dokumentation. Hvor manuel svejsning kræver, at operatøren udfylder papirer eller indtaster data efterfølgende, logger det orbitale udstyr automatisk alle relevante parametre under selve svejseprocessen.
Hvad dokumenteres typisk
- Dato, klokkeslæt og operatør-ID
- Svejseprogram og parametre (strøm, spænding, hastighed, gasflow)
- Eventuelle afvigelser fra programmerede værdier
- Rørets identifikation og materialebatch
Disse data samles i svejseprotokoller, der kan arkiveres digitalt og kobles til det specifikke produkt. Ved audits eller reklamationer kan virksomheden dokumentere præcis, hvordan hver svejsning blev udført.
Sporbarhed og compliance
I procesindustri, fødevareproduktion og medicinalindustri er sporbarhed ofte et myndighedskrav. Automatiseret dokumentation gør det lettere at opfylde krav fra standarder som ASME BPE (for bioprocessing), EN 1090 (for bærende stålkonstruktioner) eller branchespecifikke GMP-krav. Virksomheder bør dog altid verificere de specifikke krav med relevante tilsynsmyndigheder eller certificeringsorganer.
Brancher med størst udbytte af automatiseret rørsvejsning
Automatiseret rørsvejsning er særligt relevant i produktionsmiljøer, hvor kvalitetskrav, dokumentation og volumen gør manuel svejsning upraktisk eller risikabel.
Procesindustri
Kemiske anlæg, raffinaderier og kraftværker har omfattende rørsystemer, ofte i rustfrit stål eller speciallegeringer. Kravene til tæthed og trykbestandighed er høje, og fejl kan have alvorlige konsekvenser. Automatisering sikrer ensartet kvalitet og reducerer risikoen for lækager.
Fødevare- og drikkevareindustri
Hygiejnekrav betyder, at svejsninger skal være glatte og fri for revner, hvor bakterier kan samle sig. Orbitalt svejsede rør har typisk en jævn indvendig overflade, der er lettere at rengøre end manuelt svejsede rør. Sporbarhed er desuden påkrævet i mange led af produktionen.
Medicinal- og biotekproduktion
Produkter til human brug stiller de højeste krav til renhed og dokumentation. Svejsninger i produktionsudstyr skal ofte godkendes efter strenge protokoller, og automatiseret svejsning med fuld datalog er i mange tilfælde en forudsætning for at opnå certificering.
Halvleder- og elektronikindustri
Ultrarent vand og gasser transporteres i rørsystemer, hvor selv mikroskopiske forureninger er uacceptable. Automatiseret svejsning i kontrolleret atmosfære minimerer risikoen for oxidation og partikeldannelse.
Offshore og energisektoren
Svejsninger i rørledninger til olie, gas og vedvarende energi skal modstå ekstreme forhold. Automatisering giver den konsistens, der kræves for at opfylde strenge inspektionskrav og minimere risikoen for svigt under drift.
For mindre virksomheder, der overvejer automatisering på tværs af produktionen, kan det være relevant at undersøge, hvornår robotik giver økonomisk mening i en bredere sammenhæng.
Trin til at vurdere om automatiseret rørsvejsning passer til din produktion
Før en virksomhed investerer i orbitalt svejseudstyr, bør der gennemføres en struktureret vurdering af behov, forudsætninger og forventet udbytte.
1. Kortlæg nuværende svejseopgaver
Identificer hvilke rørsvejsninger der udføres i dag: materialer, dimensioner, antal svejsninger pr. dag/uge og nuværende kvalitetsniveau. Vurdér hvor stor en andel af opgaverne, der er repetitive og dermed egnede til automatisering.
2. Analysér kvalitets- og dokumentationskrav
Undersøg om jeres kunder eller myndigheder stiller specifikke krav til svejsekvalitet og sporbarhed. I regulerede brancher kan automatisering være nærmest nødvendigt for at opfylde kravene – mens det i andre tilfælde primært handler om effektivisering.
3. Vurdér nuværende kompetencer
Automatiseret svejsning kræver operatører, der kan programmere udstyr, vurdere svejsekvalitet og vedligeholde maskinerne. Overvej om eksisterende medarbejdere kan opkvalificeres, eller om der skal rekrutteres nye kompetencer.
4. Beregn potentiel kapacitetsgevinst
Estimér hvor meget tid der i dag bruges på manuel svejsning, og sammenlign med forventet cyklustid ved automatisering. Medregn også tid til forberedelse, programmering og kvalitetskontrol.
5. Undersøg udstyrsløsninger
Orbitalt svejseudstyr fås i mange varianter tilpasset forskellige rørdiametre, vægtykkelser og materialer. Kontakt leverandører for at få demonstrationer og vurdere, hvilket udstyr der matcher jeres specifikke opgaver.
6. Start med et pilotprojekt
Mange virksomheder har gode erfaringer med at automatisere én specifik svejseopgave først. Det giver erfaring med udstyret og processen, før der investeres i bredere udrulning.
Ofte stillede spørgsmål
Kan automatiseret rørsvejsning bruges til alle rørtyper?
Orbitalt svejseudstyr kan håndtere et bredt spektrum af materialer, herunder rustfrit stål, kulstofstål, titan og nikkellegeringer. Dog kræver hvert materiale specifikke svejseparametre, og udstyret skal være dimensioneret til de rørdiametre og vægtykkelser, der skal svejses. Ved meget store rør eller komplekse geometrier kan der være behov for specialudstyr.
Hvor lang tid tager det at omstille til automatiseret svejsning?
Implementeringstiden varierer afhængigt af kompleksiteten i produktionen og medarbejdernes forudgående erfaring. Grundlæggende operatørtræning tager typisk få dage, mens fuld integration med kvalitetssystemer og optimering af processer kan strække sig over uger eller måneder. Et pilotprojekt med en afgrænset opgave er en praktisk måde at opbygge erfaring på.
Hvad er de typiske fejlkilder ved automatiseret rørsvejsning?
De fleste problemer opstår i forberedelsen snarere end i selve svejseprocessen. Ujævne rørskæringer, forkert spalteafstand, forurening af materialet og forkerte parametervalg er blandt de hyppigste årsager til fejlsvejsninger. Grundig forberedelse og operatørtræning minimerer disse risici.
Kan eksisterende svejsere varetage automatiseret svejsning?
Erfarne svejsere har ofte en god forståelse for svejseprocesser og kvalitetsvurdering, hvilket er værdifuldt ved automatiseret svejsning. De skal dog opkvalificeres i programmering og betjening af det specifikke udstyr. Mange leverandører tilbyder træningsforløb som del af implementeringen.